


2026-10-28
雷射焊接原理、技術與應用 Test

雷射焊接原理、技術與應用
認識焊接的基本原理、雷射焊接的技術優勢與產業應用
01 什麼是焊接?
焊接(Welding)是一種透過熱能、壓力或兩者結合,使金屬或其他材料形成牢固接合的加工技術。依據接合原理與製程條件,可分為熔焊、壓焊及釺焊等類型,廣泛應用於工業製造、電子產品、汽車、航空及醫療器材等領域。
不同焊接技術在熱源、加工速度、接合強度與熱影響範圍等方面各有差異,需依材料特性、工件結構及產品需求選擇適合的製程。
02 常見的焊接方式
熔焊(Fusion Welding)
透過熱源使工件接合處局部熔化,形成熔池,待材料冷卻凝固後完成接合。依製程需求,可使用填料金屬輔助接合。常見方式包括電弧焊、氣焊及雷射焊接。
壓焊(Pressure Welding)
透過施加壓力,並視製程搭配加熱、摩擦或振動等方式,使接合面形成牢固連結。常見方式包括電阻焊、摩擦焊及部分高頻焊接製程。
釺焊(Brazing / Soldering)
加熱熔化熔點低於母材的填料,利用填料潤濕接合面並填入間隙,使工件接合,而母材本身不需熔化。依填料熔點及製程條件,可分為軟釺焊與硬釺焊。

軟釺焊與硬釺焊示意

釺焊接合示意

釺焊加工示意
03 雷射焊接的原理
雷射焊接(Laser Welding)是利用高能量密度的聚焦雷射光束作為熱源,使工件接合處迅速升溫並局部熔化,形成熔池。當熔融金屬冷卻凝固後,即可形成焊接接合。透過雷射功率、光束焦點、加工速度及脈衝參數,可因應不同材料、工件尺寸與接合需求。
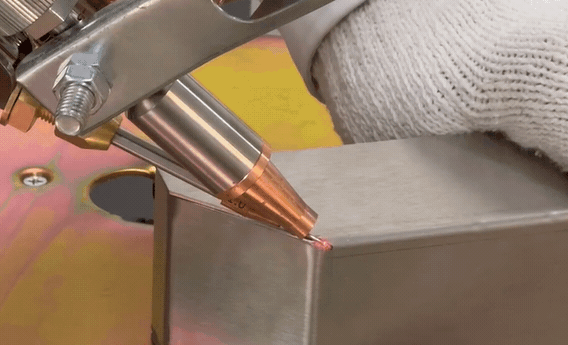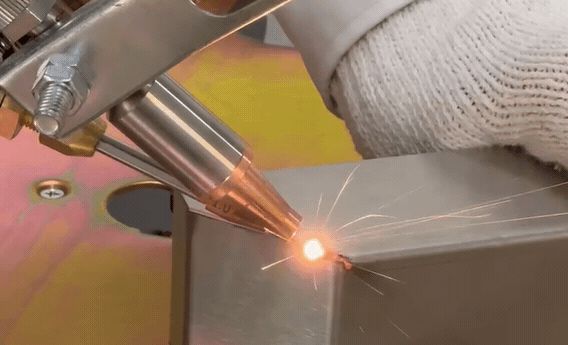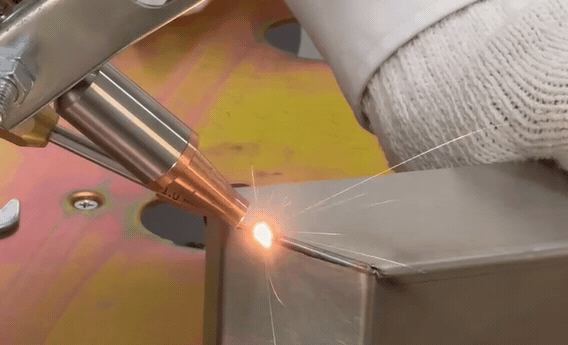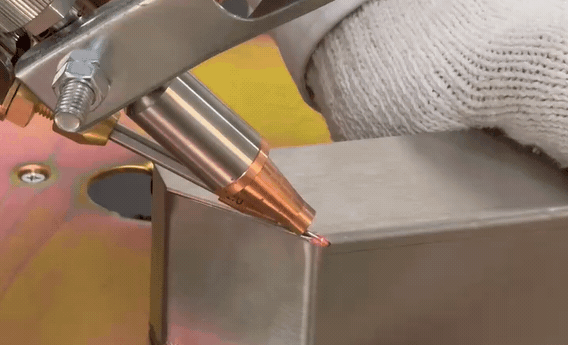
雷射焊接加工示意圖
基本加工流程
雷射光束聚焦 → 工件局部吸收能量 → 接合處熔化形成熔池 → 熔融金屬冷卻凝固 → 完成接合
雷射焊接的優勢與限制
評估加工效率與接合品質時,也應考量材料特性及製程條件
+主要優勢
- 加工精度高,適合精細或局部接合需求
- 熱影響範圍較小,有助於降低周邊材料受熱
- 加工速度快,適合整合至自動化生產流程
- 採非接觸式加工,可減少工具與工件直接接觸
-限制與注意事項
- 設備與系統整合成本相對較高
- 材料反射率、表面狀態及接合間隙會影響焊接品質
- 需依材料與產品需求調整參數,並進行製程驗證
- 操作時需落實適當的雷射安全防護
05 雷射焊接的產業應用
雷射焊接可依材料、接合形式與設備配置,應用於多種精密製造及工業加工場景。
汽車與運輸
用於車體零件、金屬結構件及相關組件的接合,並可配合自動化產線進行加工
電子與精密製造
適用於電子零組件、精密金屬零件及需要控制熱影響範圍的接合製程
航太與工業設備
可應用於符合材料規格與品質要求的金屬構件及工業設備零件加工
醫療器材與珠寶
可用於部分精細金屬零件、醫療器材組件及珠寶加工,實際製程需依材料與產品規格評估
選擇合適的雷射焊接方案
雷射焊接具備高精度、非接觸式加工及製程整合彈性等優勢,但實際加工效果仍取決於材料、工件結構、設備規格與參數設定。建議依應用需求評估適合的雷射光源及光學配置,以兼顧焊接品質、生產效率與作業安全。